
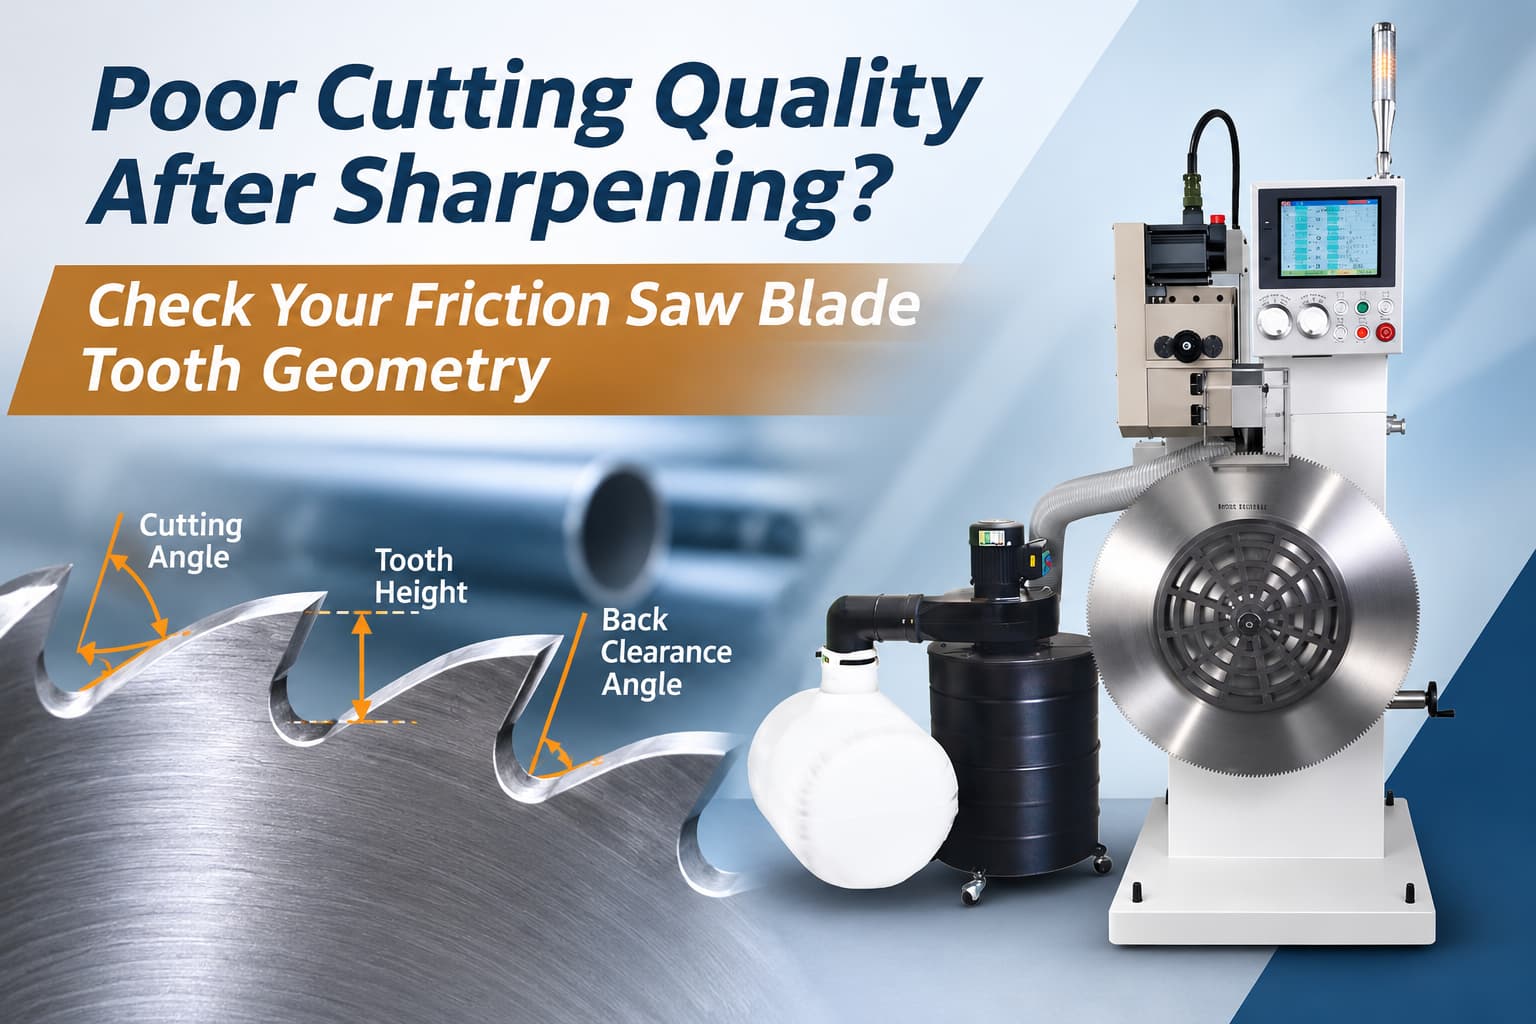
Brzeszczot piły ciernej został właśnie naostrzony, ale po powrocie do produkcji wydajność cięcia nadal nie jest zadowalająca. Cięcie może stać się mniej stabilne, zużycie zębów może nastąpić szybciej niż oczekiwano, a brzeszczot może nie działać tak stabilnie jak wcześniej.
W takiej sytuacji ponowne ostrzenie ostrza może nie rozwiązać rzeczywistego problemu. Problem może dotyczyć geometrii zębów, a w szczególności kąta skrawania, kąta przyłożenia ostrza, wysokości zębów i spójności między zębami.
Dla hut stali, producentów rur i dostawców usług ostrzenia zrozumienie tych czynników może pomóc w ustaleniu, dlaczego świeżo naostrzone ostrze piły ciernej nadal nie spełnia swoich funkcji.
Szybki przegląd: na co zwrócić uwagę w pierwszej kolejności?
Jeśli po naostrzeniu wydajność cięcia nadal jest niezadowalająca, sprawdź te obszary, zanim założysz, że ostrze po prostu wymaga kolejnego cyklu szlifowania.
| Co sprawdzić | Dlaczego to ma znaczenie |
|---|---|
| Kąt cięcia | Wpływa na sposób, w jaki ząb styka się z materiałem. |
| Kąt luzu tylnego | Zapewnia prześwit za krawędzią tnącą. |
| Wysokość zęba | Pomaga utrzymać równomierne zaangażowanie zębów. |
| Spójność między zębami | Pomaga zapobiegać nierównomiernemu obciążaniu poszczególnych zębów. |
| Parametry szlifowania | Wpływa na to, czy zamierzona geometria może być konsekwentnie odtwarzana. |
Podsumowanie: Zaostrzony ząb niekoniecznie jest prawidłowo oszlifowanym zębem.
1. Dlaczego ostrzona tarcza piły ciernej nadal może słabo ciąć?
Brzeszczoty cierne pracują w wymagających warunkach, charakteryzujących się wysoką prędkością obrotową, wysoką temperaturą i wielokrotnym kontaktem z przedmiotem obrabianym. Geometria każdego zęba musi zatem być spójna na całej długości brzeszczotu.
Ostrze może wyglądać ostro po oszlifowaniu, ale niewielkie różnice w geometrii zębów mogą wpłynąć na sposób, w jaki poszczególne zęby oddziałują na materiał.
Na przykład, jeśli niektóre zęby są wyższe od innych lub kąt szlifowania wokół ostrza jest różny, obciążenie tnące może nie być równomiernie rozłożone. Z czasem może to prowadzić do niestabilnego cięcia i nierównomiernego zużycia.
Dlatego też ostrzenie brzeszczotów pił ciernych powinno koncentrować się nie tylko na przywróceniu krawędzi skrawającej, ale również na przywróceniu zamierzonej geometrii zęba.
Powiązane materiały: Jak skutecznie ostrzyć brzeszczoty pił ciernych: rozwiązanie CNC do zastosowań w cięciu w wysokich temperaturach
2. Czy kąt cięcia jest prawidłowy?
Kąt skrawania określa orientację powierzchni zęba w momencie zetknięcia z przedmiotem obrabianym.
Różne konstrukcje ostrzy i zastosowania mogą wymagać innej geometrii. Jeśli kąt cięcia uzyskany podczas ostrzenia nie jest zgodny z zamierzoną specyfikacją ostrza, samo naostrzenie krawędzi nie gwarantuje oczekiwanego efektu cięcia.
Przy ocenie słabej jakości ostrza, porównuj gotową geometrię zęba z rysunkiem ostrza lub oryginalną specyfikacją, zamiast oceniać ostrość wzrokowo.
Pytania do sprawdzenia
- Czy kąt cięcia jest taki sam na całej długości ostrza?
- Czy jest zgodna ze specyfikacją wymaganego ostrza?
- Czy podczas konfiguracji szlifowania wprowadzono prawidłową wartość?
- Czy powtarzane cykle ostrzenia stopniowo zmieniają oryginalny profil zęba?
Celem nie jest znalezienie jednego, uniwersalnego „najlepszego” kąta cięcia. Celem jest odtworzenie geometrii wymaganej dla konkretnego ostrza piły ciernej.
3. Dlaczego kąt nachylenia pleców ma znaczenie?
Kąt przyłożenia tylnego opisuje odstęp za krawędzią skrawającą.
Jeśli ta geometria jest nieprawidłowa, relacja między krawędzią skrawającą a materiałem ulega zmianie. Może to wpłynąć na sposób, w jaki ząb przechodzi przez obszar skrawania, i może przyczynić się do niepożądanego kontaktu lub nierównomiernej wydajności.
Podobnie jak kąt cięcia, prawidłowy odstęp tylny zależy od specyfikacji ostrza i zastosowania.
Staje się to szczególnie ważne, gdy ostrze było wielokrotnie ostrzone. Niewielkie różnice między cyklami szlifowania mogą stopniowo zmieniać profil zęba.
Zamiast pytać tylko „Czy ostrze jest ostre?” , lepiej zapytać: „Czy prawidłowy kąt cięcia i geometria tylnego luzu zostały przywrócone konsekwentnie na każdym zębie?”
4. Nie pomijaj wysokości zębów i ich spójności
Same prawidłowe kąty nie wystarczą.
Wyobraź sobie piłę cierną, w której większość zębów została oszlifowana do zamierzonej geometrii, ale kilka zębów pozostaje nieznacznie wyżej lub niżej. Te różnice mogą wpływać na sposób, w jaki zęby współpracują z obrabianym przedmiotem.
Dlatego też po ostrzeniu należy również sprawdzić wysokość zębów i ich spójność .
Przydatna kontrola po ostrzeniu powinna zatem uwzględniać:
Łącznie czynniki te dają pełniejszy obraz jakości ostrzenia niż sama ostrość krawędzi.
5. Dlaczego sterowanie CNC pomaga zachować geometrię zębów
W przypadku dużych tarcz ciernych zawierających wiele zębów, wielokrotne odtwarzanie tej samej geometrii może być trudne, gdy proces w dużej mierze opiera się na ręcznej regulacji.
Proces ostrzenia sterowany numerycznie (CNC) pozwala na systematyczne wprowadzanie i kontrolowanie kluczowych parametrów szlifowania.
Ostrzałka do ostrzy pił ciernych CNC EYAN ASC-1000
Ostrzałka do ostrzy pił ciernych CNC ASC-1000 firmy EYAN umożliwia operatorom ustawianie parametrów, takich jak:
- Średnica ostrza piły
- Liczba zębów
- Wysokość zęba
- Kąt cięcia
- Kąt luzu tylnego
- Prędkość posuwu
- Prędkość obrotowa ściernicy
Po ustaleniu odpowiednich parametrów dla konkretnego ostrza, sterowanie CNC pomaga zwiększyć powtarzalność procesu szlifowania od zęba do zęba.
Jest to szczególnie przydatne dla producentów lub dostawców usług ostrzenia, którzy regularnie obrabiają brzeszczoty pił ciernych i potrzebują bardziej spójnych wyników pomiędzy cyklami ostrzenia.
Więcej informacji na temat ostrzałki brzeszczotów do pił tarczowych CNC firmy EYAN ASC-1000 znajdziesz tutaj.
Od ostrych zębów do spójnej geometrii zębów
Dobre ostrzenie brzeszczotów pił tarczowych nie polega tylko na ponownym naostrzeniu każdego zęba.
Aby zapewnić stabilne cięcie, ostrze musi mieć poprawną geometrię, powtarzalną na całym obwodzie. Kąt cięcia, kąt przyłożenia ostrza, wysokość zębów i spójność między zębami – wszystkie te czynniki zasługują na uwagę przy diagnozowaniu niskiej jakości cięcia po ostrzeniu.
W przypadku operacji obejmujących obsługę dużych tarcz pił ciernych, ostrzałka tarcz ciernych CNC ASC-1000 firmy EYAN umożliwia regulację kluczowych parametrów szlifowania za pomocą sterowania CNC i obsługuje tarcze pił ciernych o średnicy od Ø400 do Ø1000 mm.
Szukasz bardziej spójnego ostrzenia brzeszczotów pił ciernych?
Jeśli po ostrzeniu zauważysz nierównomierne rezultaty cięcia, prześlij do EYAN rysunek ostrza, profil zęba, wymiary ostrza oraz zdjęcia aktualnego stanu zębów. Nasz zespół pomoże Ci ocenić Twoje wymagania dotyczące ostrzenia i ustalić, czy ASC-1000 jest odpowiedni do Twojego zastosowania.
Skontaktuj się z EYANCzęsto zadawane pytania
Dlaczego moja tarcza tnąca do piły ciernej nadal słabo tnie po naostrzeniu?
Sama ostra krawędź tnąca nie gwarantuje prawidłowej wydajności cięcia. Należy również sprawdzić kąt cięcia, kąt przyłożenia, wysokość zębów i spójność między nimi zgodnie ze specyfikacją ostrza.
Jakie parametry tarczy ciernej może kontrolować ASC-1000?
ASC-1000 umożliwia operatorom wprowadzanie parametrów takich jak średnica ostrza, liczba zębów, wysokość zęba, kąt skrawania, kąt przyłożenia tylnego, prędkość posuwu i prędkość obrotowa tarczy szlifierskiej.
Jakiej wielkości brzeszczoty do pił ciernych można ostrzyć urządzeniem ASC-1000?
Zakres ostrzenia urządzenia ASC-1000 wynosi od Ø400 do Ø1000 mm, dzięki czemu nadaje się ono do ostrzenia dużych ostrzy pił tarczowych.