
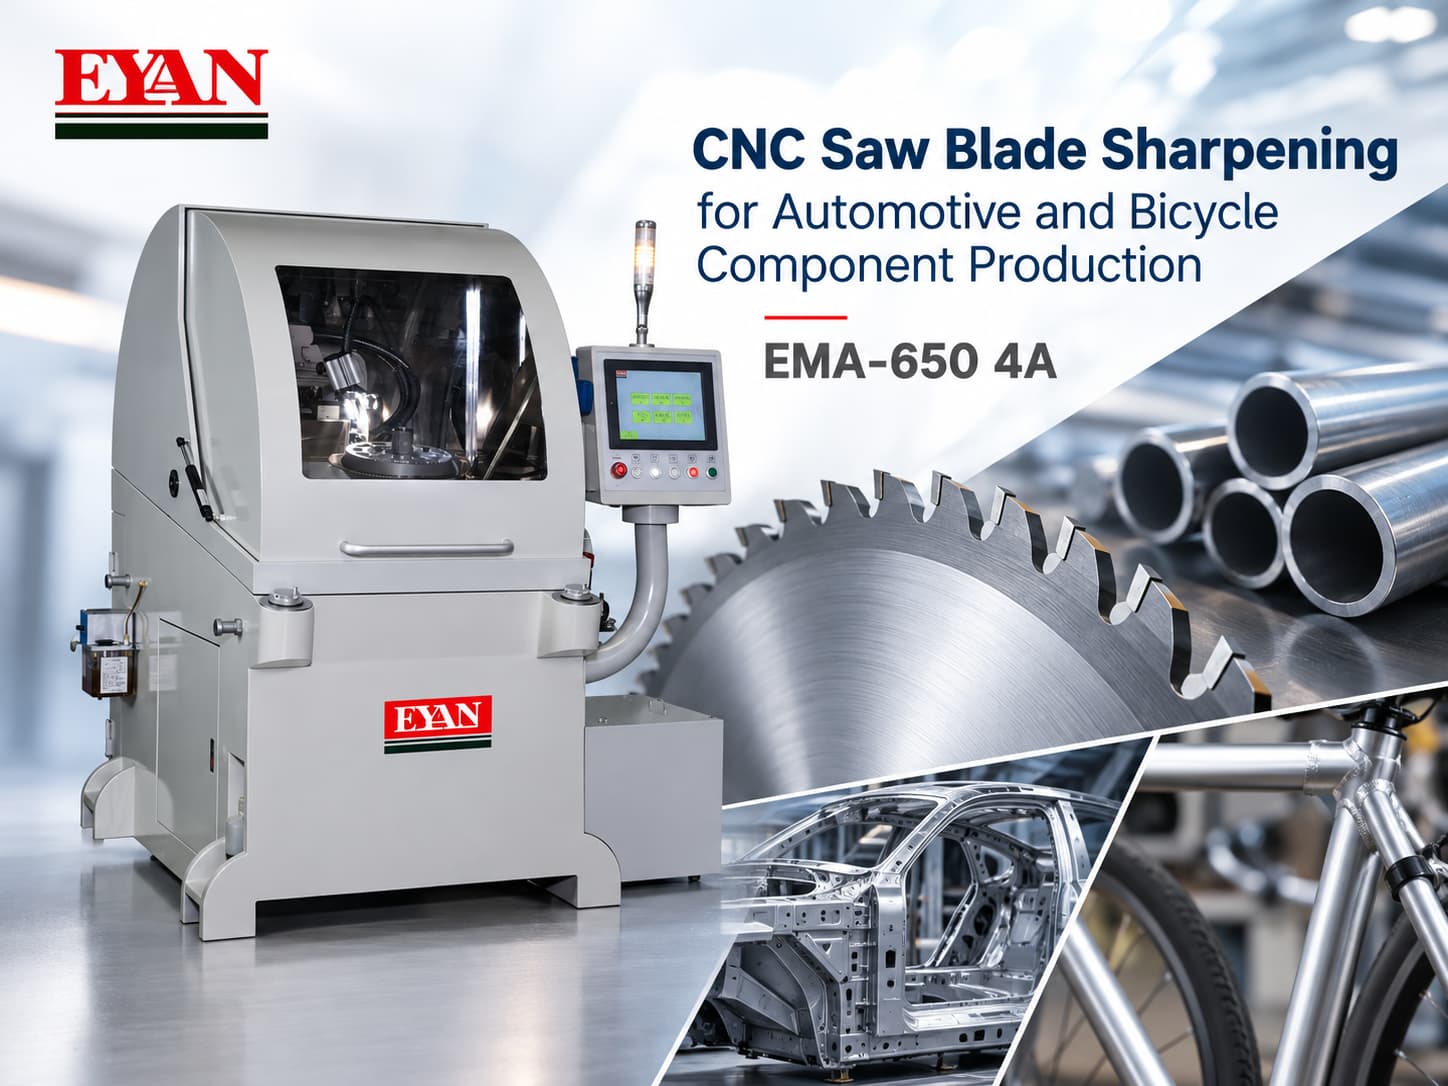
W produkcji podzespołów samochodowych i rowerowych, piły tarczowe są powszechnie używane do cięcia rur metalowych i innych elementów obrabianych przed obróbką skrawaniem, formowaniem, spawaniem lub montażem. Gdy ten sam proces cięcia jest powtarzany w różnych partiach produkcyjnych, utrzymanie spójnej geometrii zębów staje się ważnym elementem przygotowania piły.
Kąt cięcia, kąt przyłożenia ostrza, stopień szlifowania i geometria fazy mogą mieć wpływ na powtarzalność działania ostrza po naostrzeniu.
Producenci zajmujący się produkcją większych tarcz pił tarczowych lub chcący ograniczyć liczbę wielokrotnych ręcznych regulacji mogą skorzystać z ostrzałki tarcz pił tarczowych CNC EYAN EMA-650 4A, która łączy w jednym systemie czteroosiowe sterowanie CNC, automatyczne ostrzenie oraz fazowanie górne i dolne.
EMA-650 4A w skrócie
Zanim przyjrzymy się szczegółowo procesowi ostrzenia, przedstawiamy najważniejsze specyfikacje pozwalające ustalić, czy model EMA-650 4A spełnia Twoje wymagania dotyczące ostrzy:
| Kluczowa specyfikacja | EMA-650 4A |
|---|---|
| Średnica brzeszczotu piły | Ø100–650 mm |
| Zakres automatycznego fazowania | Ø170–650 mm |
| Liczba zębów | 10–998 zębów |
| Maksymalna grubość ostrza | 8 mm |
| Kąt cięcia | 0°–30° |
| Prędkość szlifowania | 1–60 zębów/min |
| Sterowanie CNC | Sterowanie serwo 4-osiowe |
| Osie sterowane | X, Z, B, Y |
| Fazowanie | Automatyczne fazowanie górne i dolne |
Maszyna EMA-650 4A została zaprojektowana dla producentów i zakładów ostrzących, które muszą obsługiwać różne rozmiary ostrzy pił tarczowych, zachowując jednocześnie powtarzalne parametry szlifowania dzięki sterowaniu CNC.
Chcesz się upewnić, czy model EMA-650 4A poradzi sobie z Twoim ostrzem piły?
Podaj EYAN średnicę, grubość, liczbę zębów, materiał ostrza i wymagania dotyczące ostrzenia. Nasz zespół pomoże Ci dobrać odpowiednie rozwiązanie.
Skontaktuj się z EYAN w sprawie zastosowania brzeszczotu piły →
Dlaczego ostrzenie brzeszczotów jest ważne w produkcji podzespołów samochodowych i rowerowych
Produkcja samochodów i rowerów wiąże się z szerokim zakresem wymagań dotyczących cięcia metalu. W zależności od zastosowania, producenci mogą potrzebować obróbki rur metalowych, rur aluminiowych, elementów konstrukcyjnych i innych elementów przed kolejnymi etapami produkcji.
Stan ostrza piły tarczowej może mieć większy wpływ niż tylko sam proces cięcia.
Szczególnie istotne są cztery parametry szlifowania:
- Kąt skrawania: Określa geometrię krawędzi skrawającej w momencie jej styku z przedmiotem obrabianym.
- Kąt przyłożenia z tyłu: zapewnia odstęp za krawędzią skrawającą.
- Ilość szlifowania: Określa ilość materiału usuwanego podczas ostrzenia.
- Spójność fazowania: Pomaga zachować równomierne przygotowanie zębów wokół ostrza.
Jeśli ustawienia te w dużym stopniu zależą od wielokrotnych ręcznych regulacji, uzyskanie tych samych warunków ostrzenia na wielu ostrzach może okazać się trudniejsze.
Od jakości cięcia do przetwarzania w dół
Ostrze piły tarczowej powinno być nie tylko ostre. Geometria zębów powinna być również spójna na całej długości ostrza.
Różnice w geometrii szlifowania mogą powodować różnice w zachowaniu się poszczególnych zębów podczas cięcia. W przypadku producentów przetwarzających komponenty partiami, nierównomierne przygotowanie ostrza może utrudniać utrzymanie stabilnych warunków cięcia.
Staje się to szczególnie istotne, gdy cięty element obrabiany ma zostać poddany kolejnym procesom, takim jak obróbka skrawaniem, formowanie, spawanie lub montaż.
Powtarzalny proces ostrzenia brzeszczotów pił CNC pomaga producentom kontrolować stan narzędzia tnącego przed jego ponownym wprowadzeniem do produkcji.
Dlaczego sterowanie CNC czteroosiowe jest ważne
W urządzeniu EMA-650 4A zastosowano serwomotory prądu przemiennego na osiach X, Z, B i Y , co pozwala na zarządzanie głównymi parametrami ostrzenia za pomocą systemu CNC.
Operatorzy mogą ustawiać parametry obejmujące:
- Średnica ostrza piły
- Liczba zębów
- Ilość mielenia
- Kąt cięcia
- Kąt luzu tylnego
- Fazowanie górne i dolne
Zamiast ciągłego wykonywania ręcznych obliczeń i mechanicznych regulacji, wymagane parametry można wprowadzić do systemu sterowania, aby zapewnić automatyczną pracę.
Jest to szczególnie przydatne, gdy producenci muszą ostrzyć wiele ostrzy lub odtworzyć ustalone warunki ostrzenia dla powtarzających się zadań produkcyjnych.
Automatyczne ostrzenie i fazowanie górne i dolne
Jedną z najważniejszych cech ostrzałki tarczowej CNC EMA-650 4A jest integracja ostrzenia i fazowania.
Maszyna zapewnia automatyczne fazowanie w zakresie od Ø170 do Ø650 mm i wykonuje fazowanie górne i dolne.
Przeniesienie tych operacji do procesu sterowanego numerycznie CNC pozwala ograniczyć liczbę oddzielnych, ręcznych regulacji niezbędnych podczas przygotowywania ostrza.
Dla producentów regularnie stosujących brzeszczoty HSS lub inne tarcze tnące do metalu, wymagające jednakowego przygotowania zębów, standaryzacja procesu ostrzenia staje się łatwiejsza.
Dlaczego pojemność Ø650 mm ma znaczenie
Urządzenie EMA-650 4A może ostrzyć brzeszczoty pił tarczowych o średnicy od Ø100 do Ø650 mm , co sprawia, że pojemność brzeszczotu jest jedną z pierwszych cech, które producenci powinni brać pod uwagę przy ocenie urządzenia.
Szerszy zakres średnic jest przydatny, gdy w zakładzie produkcyjnym lub w firmie ostrzącej używane są brzeszczoty o różnych rozmiarach, a nie tylko jedna średnica.
Maszyna obsługuje również:
- 10–998 zębów
- Grubość ostrza do 8 mm
- Kąty cięcia od 0° do 30°
- Prędkość szlifowania od 1 do 60 zębów na minutę
Łącznie te specyfikacje umożliwiają maszynie EMA-650 4A spełnienie szerokiego zakresu wymagań dotyczących ostrzenia ostrzy pił tarczowych.
Zmniejszanie zależności od powtarzających się ręcznych regulacji
Doświadczeni operatorzy odgrywają istotną rolę w ostrzeniu brzeszczotów pił, zwłaszcza przy określaniu prawidłowej geometrii dla konkretnego brzeszczotu i sposobu cięcia.
Jednak po ustawieniu wymaganych parametrów wyostrzania, wielokrotne ręczne powtarzanie tych samych ustawień może wiązać się z niepotrzebnymi zmianami i nakładem pracy związanej z konfiguracją.
Maszyna EMA-650 4A rozwiązuje ten problem, wykorzystując sterowanie CNC do automatyzacji kluczowych ruchów i parametrów ostrzenia.
Dla producentów korzyścią nie jest po prostu „automatyzacja”. Jest to możliwość ustanowienia bardziej powtarzalnego procesu przygotowania ostrza w ramach powtarzających się czynności ostrzenia.
Czy model EMA-650 4A jest odpowiedni do Twoich brzeszczotów?
Warto rozważyć EYAN EMA-650 4A , jeśli szukasz:
- Ostrzenie brzeszczotów pił CNC z czteroosiowym sterowaniem serwo
- Ostrzarka do ostrzy pił tarczowych do Ø650 mm
- Automatyczne fazowanie górne i dolne
- Kontrolowane kąty cięcia i luzu tylnego
- Ostrzenie ostrzy o liczbie zębów 10–998
- Rozwiązanie dla brzeszczotów HSS i tarczowych do cięcia metalu
- Mniej powtarzalnych ręcznych regulacji podczas ostrzenia
- Bardziej powtarzalne parametry ostrzenia w różnych partiach produkcyjnych
Przy cięciu podzespołów samochodowych, dętek rowerowych i innych zastosowaniach związanych z cięciem metalu, wybór właściwego systemu ostrzenia zaczyna się od samego brzeszczotu.
Masz konkretne ostrze, które musisz naostrzyć?
Wyślij do EYAN informacje o średnicy, grubości, liczbie zębów, materiale ostrza oraz aktualnych wymaganiach dotyczących ostrzenia . Pomożemy Ci ustalić, czy ostrzałka do pił tarczowych CNC EMA-650 4A jest odpowiednia do Twojego zastosowania.
Poznaj specyfikacje i funkcje maszyny: